Zeichnungsteile aus Sondermetallen
Prototypen & Kleinserien bei E.WAGENER GmbH
Wenn Bauteile in extremen Umgebungen funktionieren müssen – hohe Temperaturen, aggressive Medien, Vakuum, Strahlung oder kombinierte mechanische und thermische Lasten – stoßen Standardstähle und herkömmliche NE-Werkstoffe schnell an ihre Grenzen. Hier kommen Sondermetalle und Hochleistungslegierungen ins Spiel: Titan, Nickelbasislegierungen (z. B. Inconel®, Hastelloy®), Kobaltlegierungen, Refraktärmetalle wie Tantal, Niob, Molybdän, Wolfram sowie Zirkonium und hochkorrosionsbeständige Edelstähle.
Die E.WAGENER GmbH unterstützt Sie von der Machbarkeitsprüfung über Prototypen bis zur Kleinserie – mit Fokus auf präzise Fertigung, saubere Dokumentation und wirtschaftliche Umsetzung. In diesem Leitfaden zeigen wir, welche Materialien wofür geeignet sind, wie typische Fertigungswege aussehen, welche Toleranzen realistisch sind und welche Kostentreiber Sie bereits in der Konstruktion entschärfen können.
Leitfragen für Ihr Projekt
- Welche Temperaturbeständigkeit brauchen Ihre Bauteile dauerhaft und kurzzeitig?
- Mit welchen Medien (Säuren, Laugen, Chloride, Wasserstoff, Halogene) kommen sie in Kontakt?
- Welche Mechanik ist entscheidend: Festigkeit, Zähigkeit, Ermüdung, Kriechverhalten?
- Welche Toleranzen, Rauheiten und Dichtheitsanforderungen sind wirklich notwendig?
- Wie viele Prototypen und welche Losgrößen sind geplant?
- Wie kurzfristig?
Inhaltsverzeichnis
- Begriffe & Grundlagen
- Werkstoffübersicht Sondermetalle
- Anwendungsfelder & typische Zeichnungsteile
- Fertigungsverfahren für Prototypen & Kleinserien
- Konstruktion & DFM: So werden Teile bezahlbar
- Toleranzen, Rauheit & Qualitätssicherung
- Beschaffung & Supply Chain bei Sondermetallen
- Kosten & Wirtschaftlichkeit: Treiber und Hebel
- Projektablauf bei E.WAGENER
- Praxisbeispiele
- Checkliste für Ihre Anfrage
- FAQ
Begriffe & Grundlagen
Sondermetalle Sammelbegriff für Werkstoffe, die sich durch besondere Eigenschaften (z. B. hohe Korrosions- oder Temperaturbeständigkeit, Biokompatibilität, Vakuumtauglichkeit) und/oder schwierige Bearbeitbarkeit auszeichnen. Dazu zählen Titan, Nickel-, Kobalt- und Zirkoniumlegierungen sowie Refraktärmetalle (Tantal, Niob, Molybdän, Wolfram).
Refraktärmetalle Metalle mit sehr hohem Schmelzpunkt (meist > 2000 °C) und gutem Hochtemperatureinsatz. Typisch: W, Mo, Ta, Nb. Häufig spröde, anspruchsvoll in Bearbeitung und Verbindungstechnik.
Legierung Metallischer Werkstoff aus mindestens zwei Elementen, deren Zusammensetzung die Eigenschaften gezielt beeinflusst (z. B. Festigkeit, Korrosionsbeständigkeit, Kriechverhalten).
Toleranzen Zulässige Abweichungen von den Nennmaßen. In technischen Zeichnungen oft als Allgemeintoleranz (z. B. nach ISO 2768) und/oder als Passungen für einzelne Maße spezifiziert. Enge Toleranzen erhöhen in der Regel Fertigungsaufwand und Prüfkosten.
Oberflächenrauheit (Ra/Rz) Kennwerte zur Beschreibung der Mikrostruktur einer Oberfläche. Kleinere Werte bedeuten glattere Oberflächen. Entscheidend für Dichtheit, Reibung, Verschleiß und Beschichtbarkeit.
Werkstoffübersicht Sondermetalle
Die Wahl des geeigneten Materials hängt von Einsatztemperatur, Medium, Lastkollektiv, Regelwerken und Wirtschaftlichkeit ab. Die folgende Tabelle gibt Richtwerte (ohne Gewähr) zur Orientierung:
| Werkstoffgruppe | Beispiele | Stärken | Typische Grenzen | Richtwerte (Auszug) |
|---|---|---|---|---|
| Titan | Ti Grade 2 (rein), Ti-6Al-4V (Grade 5) | Sehr gutes Festigkeits-Gewichts-Verhältnis, Korrosionsbeständigkeit, Biokompatibilität | Preis, Zerspanung anspruchsvoller als Stahl, Wärmeleitfähigkeit gering |
Schmelzpunkt ca. 1668 °C; Dauergebrauch oft unter 400 °C |
| Nickelbasis | Inconel® 718/625, Hastelloy® C-276 | Hochtemperaturfest, exzellente Korrosionsbeständigkeit gegenüber Chloriden und Säuren, Kriechbeständigkeit | Hohe Materialkosten, starke Werkzeugbeanspruchung | Dauergebrauch je nach Typ ca. 600–900 °C |
| Kobaltlegierungen | z. B. Stellite® | Verschleiß- und Heißverschleißbeständigkeit, Korrosionsbeständigkeit, Kantenstabilität | Sehr anspruchsvolle Zerspanung, teure Halbzeuge | Hochtemperaturverschleiß, Ventilsitze |
| Tantal / Niob | Reines Ta/Nb | Extreme Säurebeständigkeit, insbesondere Tantal gegenüber HF und konzentrierter HNO3, geeignet für Vakuumanwendungen | Sehr teuer, spezielle Verbindungstechnik erforderlich |
Schmelzpunkt Tantal ca. 3017 °C; Niob ca. 2477 °C |
| Molybdän / Wolfram | Mo, W | Refraktäre Eigenschaften, gute Wärmeleitfähigkeit bei Molybdän, Strahlungsabschirmung bei Wolfram | Sprödigkeit, schwieriges Schweißen und Umformen, Oxidation von Molybdän an Luft ab ca. 400 °C |
Schmelzpunkt Molybdän ca. 2620 °C; Wolfram ca. 3420 °C |
| Zirkonium | Zr 702/705 | Hervorragende Korrosionsbeständigkeit in vielen Säuren und Alkalien, niedrige Neutronenabsorption | Hohe Kosten, Reaktivität bei hohen Temperaturen | Schmelzpunkt ca. 1855 °C |
Fragen an Sie:
- Gibt es Normen/Qualifikationen (z. B. pharma/med, vakuumtauglich, Lebensmittelkontakt), die den Werkstoff festlegen?
- Welche Medien und pH‑Werte treten auf?
- ibt es Chloride oder Fluoride?
- Muss das Teil gelötet/geschweißt werden oder bleibt es monolithisch?
Anwendungsfelder & typische Zeichnungsteile
- Chemie & Verfahrenstechnik: Düseneinsätze, Mischerdorne, Reaktorkomponenten, Dichtleisten, Flansche, Auskleidungen (Ta, Zr, Hastelloy®).
- Vakuum- & Halbleitertechnik: Chamber‑Fixtures, Wafer‑Handling‑Arme, Vakuumflansche (Ti, Mo, Ta).
- Energie & Turbomaschinen: Turbinenringe, Halter, Abgaskomponenten, Hitzeschilde (Inconel®, Co‑Legierungen).
- Medizintechnik & Life‑Science: Halter, Klemmen, Kontaktteile (Ti Grade 5/2), korrosionsbeständige Reaktorteile (Zr).
- Öl & Gas / Offshore: Ventileinsätze, Dichtflächen, Bauteile mit Spaltkorrosions‑Risiko (Duplex, Nickelbasis).
- Forschung & Prototyping: Funktionsmuster, Prüfstände, sensornahe Bauteile.
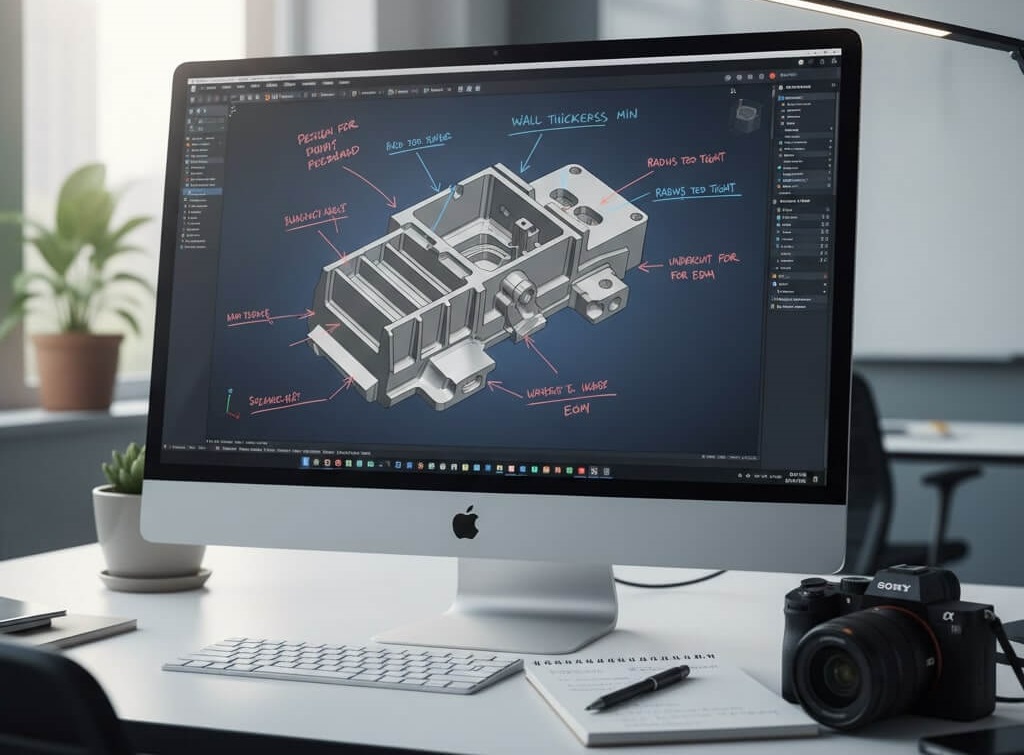
Typische Zeichnungsteile: gefräste Platten/Träger, gedrehte Buchsen und Wellen, dünnwandige Blechformteile, Draht‑/Federelemente, EDM‑Konturen mit feinen Stegen, Löt‑/Schweißbaugruppen, Dicht‑ und Passflächen.
Fertigungsverfahren für Prototypen & Kleinserien
Sondermetalle erfordern passende Prozesse, Werkzeuge und Prozesskontrolle. Ein Überblick mit praxisnahen Richtwerten:
CNC‑Fräsen und ‑Drehen (3‑ bis 5‑Achs)
- Eignung: Breites Spektrum an Geometrien; Maßhaltigkeit und Oberflächen gut steuerbar.
- Toleranzen (Richtwerte): ±0,02–0,05 mm wirtschaftlich; ±0,01 mm mit Aufwand; Lagen/Positions‑Toleranzen je nach Bezugskonzept.
- Rauheit: Ra 0,8–3,2 µm üblich; Feinstbearbeitung auf Ra ≤ 0,4 µm möglich.
Hinweise pro Werkstoff:
- Titan: geringe Wärmeleitfähigkeit → scharfe Werkzeuge, stabile Aufspannung, geringere Zustellungen.
- Nickel/Co‑Basis: zäh, werkzeugmordend → niedrige Schnittgeschwindigkeiten, Kühlung, Standzeitplanung.
- Refraktärmetalle: neigen zu Gratbildung und Kantenabbrüchen; kontrollierte Schnittparameter essenziell.
Drahterodieren / Senkerodieren (EDM)
- Eignung: Sehr präzise Konturen, feine Stege, kleinste Innenecken.
- Toleranzen: ±0,005–0,01 mm erreichbar; geringe Wärmeeinflusszonen.
- Oberfläche: Erodierstruktur (je nach Finish von matt bis feiner EDM‑Finish).
- Vorteil: Materialhärte praktisch irrelevant → ideal für schwer zerspanbare Legierungen.
Blechbearbeitung, Laser‑/Wasserstrahlschneiden, Umformen
- Eignung: Dünnwandige Schilde, Dichtleisten, Abdeckungen.
- Toleranzen: Kontur ±0,1–0,2 mm; Lasermikroschneiden enger.
- Hinweis: Wärmeempfindliche Legierungen ggf. besser Wasserstrahl; bei Refraktärmetallen Sprödbruch beachten.
Schweißen (WIG/TIG, Laser) & Vakuumlöten
Titan/Nickel/Zirkonium: Schutzgasführung oder Kammer wichtig; Sauberkeit und Wärmeeintrag steuern.- Tantal/Molybdän/Wolfram: Vakuumlöten oft erste Wahl; Lote und Diffusionszonen fachgerecht auslegen.
- Qualität:, Röntgen/UT, Lecktest.
Schleifen, Läppen, Honen
- Eignung: Feinoberflächen, Plan‑/Rundlauf, Passflächen.
- Rauheit: bis Ra ≤ 0,1 µm erreichbar; sehr gute Formgenauigkeiten.
Additive Fertigung (AM)
- Werkstoffe: Ti‑6Al‑4V verbreitet; ausgewählte Nickelbasislegierungen.
- Vorteil: Funktionsintegration, Gewichtsreduktion, schnelle Iteration in der Entwicklung.
- Hinweis: Nachbearbeitung (Stützkonturen entfernen, Wärmebehandlung, Finish‑Fräsen) einplanen.
Vergleichstabelle Verfahren (Richtwerte)
| Process | Economic Tolerance | Fine Tolerance (with effort) | Typical Roughness | Remarks |
|---|---|---|---|---|
| CNC milling/turning | ±0.02–0.05 mm | ±0.01 mm | Ra 0.8–3.2 µm | Very flexible, strongly material dependent |
| Wire EDM | ±0.01 mm | ±0.005 mm | EDM finish | Hardness irrelevant, precise internal radii possible |
| Laser cutting | ±0.1–0.2 mm | ±0.05 mm | Material dependent | Consider heat-affected zone |
| Waterjet cutting | ±0.1–0.2 mm | ±0.1 mm | Rough | No heat-affected zone |
| Grinding/lapping | ±0.01 mm | ±0.005 mm | Ra ≤ 0.1 µm | Best choice for fit and sealing surfaces |
| Vacuum brazing | – | – | – | Ideal for complex assemblies |
Praxisfrage: Sind Fügeprozesse (Schweißen/Löten) vorgesehen? Dann achten Sie früh auf Fugen‑Spalt, Überlappung, Zugänglichkeit und Sauberkeit im Design.
Konstruktion & DFM: So werden Teile bezahlbar
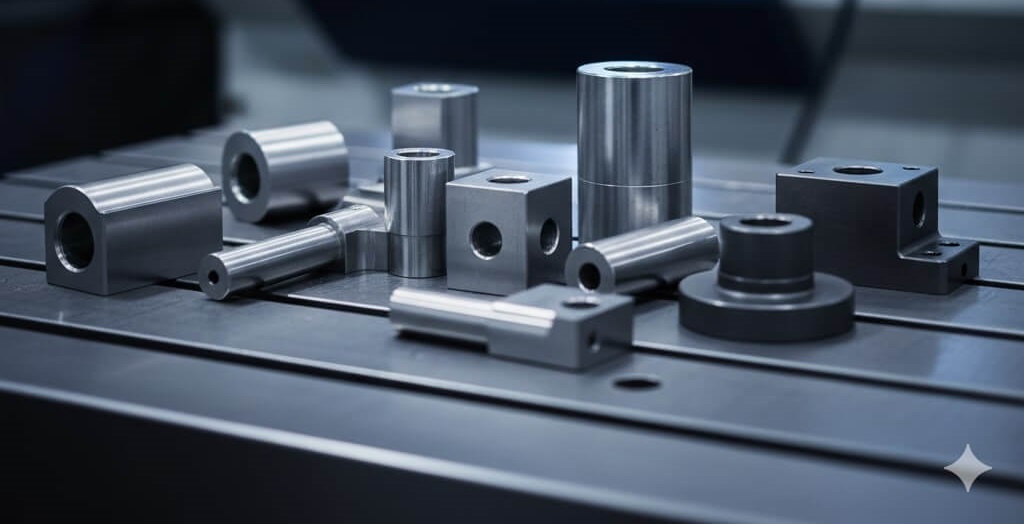
Design for Manufacturability (DFM) entscheidet häufig über 30–50 % der späteren Stückkosten. Die wichtigsten Hebel:
Toleranzen zielgerichtet vergeben
- Eng nur dort, wo physikalisch notwendig (Passung, Dichtheit, Lauf).
- Allgemeintoleranzen moderater wählen (z. B. ISO‑Klasse fein vs. mittel).
- Positions- und Formtoleranzen mit klaren Bezügen definieren.
Standardradien & -gewinde nutzen
- Innenradien ≥ 0,5–1,0 mm erleichtern Fräsen und reduzieren EDM‑Bedarf.
- Vermeiden Sie tote Innenecken ohne Radius, sofern Funktion es zulässt.
- Gewinde: bevorzugt metrisch; tiefe Sacklöcher vermeiden oder anfasen.
Wandstärken & Übergänge
- Titan/Nickelbasis: ausreichend Wandstärke gegen Schwingung/Verzug.
- Weiche Übergänge statt scharfer Kerben → Ermüdungsfestigkeit.
- Refraktärmetalle: Sprödigkeit beachten; Abrundungen einplanen.
Rohmaterial clever wählen
- Halbzeugform (Stab, Blech, Schmiedeteil) auf Abmessung abstimmen, um Buy‑to‑Fly‑Ratio zu senken.
- Bei Kleinserien: verfügbare Lagerabmessungen bevorzugen.
Baugruppen denken
- Funktionen ggf. trennen: teures Sondermetall nur dort einsetzen, wo nötig; Rest in Standardwerkstoff.
- Löt‑/Schweiß‑Design so wählen, dass Fixierung und Wärmeführung prozesssicher sind.
Oberflächenanforderungen
- Ra‑Vorgaben nur dort eng; sonst „nach Zerspanung“ ausreichend.
- Dichtflächen ggf. läppen statt das komplette Teil auf Hochglanz zu bringen.
Toleranzen, Rauheit & Qualitätssicherung
Messkonzept und Dokumentation sind zentrale Bausteine – gerade bei regulatorischen Branchen.
- Erstmusterprüfung (FAI) bei Nullserie/Kleinserie sinnvoll, um Maß‑ und Funktionssicherheit früh zu verifizieren.
- CMM/3D‑Koordinatenmesstechnik, taktil oder optisch, für Lage‑ und Formtoleranzen.
- Oberflächenprüfung (Tastschnitt‑/optische Rauheitsmessung) nach vereinbarten Flächen.
- Materialnachweise: Abnahmeprüfzeugnis EN 10204 3.1 (üblich), 3.2 auf Anfrage.
- Zerstörungsfreie Prüfungen (NDT):, Ultraschall (UT), ggf. Röntgen (RT) bei Schweißnähten.
- Dichtheitsprüfungen: Druck‑ ‑Lecktest; Grenzwerte vorab definieren (z. B. 1 × 10⁻⁶ mbar L/s).
- Sauberkeit: Partikel‑/Film‑Sauberkeitsanforderungen je nach Branche (z. B. Vakuum,) spezifizieren.
Denkanstoß: Welche Merkmale sind kritisch (CTQ – Critical to Quality)? Markieren Sie diese in der Zeichnung; das spart Messzeit und fokussiert die Qualitätssicherung.
Beschaffung & Supply Chain bei Sondermetallen
Materialverfügbarkeit und Losgrößen prägen Termine und Kosten:
- Halbzeuge: Stab, Blech, Platte, Rohr – in Sondermetallen oft mit Mindestabnahmen oder längeren Mill‑Lead‑Times.
- Lagerware vs. Neuproduktion: Für Prototypen bevorzugt verfügbare Abmessungen nutzen; Prozess‑Design daran ausrichten.
- Traceability: Chargenrückverfolgbarkeit und Werkstoffzertifikate durchgängig sicherstellen.
- Eilbeschaffung: Möglich über spezialisierte Händler; Kosten/Nutzen abwägen.
- Nachhaltigkeit: Einsatz von Rezyklat teilw. möglich; bei Refraktärmetallen eingeschränkt – bitte Anforderungen klären.
E.WAGENER unterstützt Sie bei Materialauswahl, Beschaffung und optimalem Rohteil‑Setup, um Durchlaufzeiten zu verkürzen und Ausschussrisiken zu minimieren.
Kosten & Wirtschaftlichkeit: Treiber und Hebel
Hauptkostentreiber
Materialpreis & Buy‑to‑Fly‑Ratio Sondermetalle sind teuer – entscheidend ist, wie viel Span als Verlust anfällt. Nahe Rohabmessungen sparen spürbar.
Bearbeitungsaufwand Zerspanbarkeit (Standzeit, Schnittdaten), Spezialwerkzeuge, EDM‑Zeit und Mehrfachaufspannungen.
Füge‑ & Wärmeprozesse Vakuumlöten/Schweißen erfordern qualifizierte Verfahren, Musterteile und Prozessfenster.
Qualitätssicherung Messzeit, Lehren/Prüfmittel, dokumentierte Prüfpläne, ggf. externe NDT oder Lecktests.
Losgröße & Rüstzeiten Bei Kleinserien ist der Anteil einmaliger Rüst‑/Programmierzeiten am Stückpreis hoch.
Ihr Optimierungs‑Werkzeugkasten
- Toleranzen differenzieren: Eng nur an CTQ‑Merkmalen.
- Geometrie vereinfachen: Kanten entlasten, Standardradien, Standardgewinde.
- Verfahren passend wählen: EDM statt Zerspanung bei minimalen Innenecken; Läppen statt gesamter Hochglanz.
- Baugruppen splitten: Teures Material nur dort, wo es funktional nötig ist.
- Serienfähigkeit früh denken: Aufspannkonzept und Messstrategie bereits im Prototyp berücksichtigen.
- Gemeinsam kalkulieren: Frühzeitiger DFM‑Dialog reduziert Iterationen und Nacharbeiten.
Frage: Wo liegt Ihr Kostenfokus – Material, Bearbeitung, Prüfaufwand oder Lieferzeit? Daraus leiten wir die beste Strategie ab.
Projektablauf bei E.WAGENER
- Anfrage & Beratung Verständnis von Anforderung, Medium, Temperatur, Mechanik, Regulatorik. Erste Werkstoff‑/Prozess‑Empfehlung, Risiko‑ und Terminsichtung.
- DFM‑Review & Angebot Machbarkeitsanalyse, Kostentreiber identifizieren, ggf. konstruktive Anpassungsvorschläge. Angebot mit Lieferumfang (Fertigung, Prüfung, Dokumentation).
- Prototypenfertigung Rohmaterialdispo, CNC/EDM/Fügen, Zwischenprüfungen, Oberfläche/Finish. Bei Bedarf Schnellmuster.
- Validierung Messbericht (CMM), Materialzertifikate, ggf. NDT/, FAI. Gemeinsames Review.
- Kleinserie / Nullserie Stabilisiertes Aufspann‑/Programm‑/Prüfkonzept, ggf. Kosten‑Feintuning für Losgrößen.
- Dokumentation & Lieferung Chargenrückverfolgung, Prüfprotokolle, Verpackung für saubere/empfindliche Teile, termingerecht.
Praxisbeispiele
- Chemische Düse aus Tantal (Kleinserie 20 Stk.) Anforderung: Medien HF‑haltig, enge Drosselquerschnitte, Leckfreiheit. Lösung: Rohteil aus Ta‑Stab, EDM für Innenkonturen, Läppen der Dichtfläche,. Effekt: Standzeit > x‑fach gegenüber Standardlegierung; sicherer Betrieb bei korrosivem Medium.
- Haltering aus Inconel® 718 (Prototyp + 50er‑Los) Anforderung: Dauerbetrieb > 700 °C, Rundlauf und Kriechbeständigkeit. Lösung: 5‑Achs‑Fräsen, Wärmebehandlung gemäß Werkstoffleitfaden, Schleifen kritischer Passflächen. Effekt: Maßhaltigkeit im Hochtemperaturversuch bestätigt; geplante Nullserie umgesetzt.
- Vakuumflansch Ti Grade 2 (10 Stk.) Anforderung: UHV‑tauglich, Ra ≤ 0,4 µm auf Dichtleisten, Lösung: CNC‑Drehen, Läppen der Dichtnut, Ultraschallreinigung, He‑Leckprüfung. Effekt: Dichtheitsziel erreicht; Reinigbarkeit im Betrieb verbessert.
(Hinweis: Beispiele zu Demonstrationszwecken, ohne Nennung vertraulicher Kundendaten.)
Checkliste für Ihre Anfrage
- Zeichnung (Format, Toleranzen, CTQ‑Merkmale, Oberflächen, Wärmebehandlung)
- Werkstoff (konkret oder Anforderung ans Medium/Temperatur)
- Losgröße & Termine (Muster, Nullserie, Kleinserie)
- Prüfumfang (CMM, Rauheit, PMI, NDT, Lecktest)
- Sauberkeitsanforderungen (Reinigung, Verpackung)
- Besondere Vorgaben (z. B. 3.1, Rückverfolgbarkeit, Etikettierung)
- Einsatzbedingungen (Medium, pH, Temperaturprofile, mechanische Lasten)
Tipp: Wenn Werkstoff noch offen: Beschreiben Sie Einsatzfall und Medien – wir schlagen geeignete Optionen vor.
FAQs zu Zeichnungsteilen aus Sondermetallen
Welche Sondermetalle sind kurzfristig verfügbar?
Erfahrungsgemäß sind Titan Grade 2 und Grade 5, ausgewählte Nickellegierungen wie Alloy 625 und Alloy 718 sowie Molybdän in gängigen Abmessungen häufig kurzfristig verfügbar. Bei Tantal und Zirkonium können teilweise längere Beschaffungszeiten entstehen. Die aktuelle Verfügbarkeit prüfen wir individuell und tagesaktuell.
Wie eng dürfen die Toleranzen bei Zeichnungsteilen sein?
Bei CNC-gefertigten Zeichnungsteilen sind Toleranzen von bis zu ±0,01 mm möglich. Wirtschaftlich sinnvoll sind häufig Toleranzen zwischen ±0,02 und ±0,05 mm. Beim Erodieren können je nach Bauteil und Verfahren Toleranzen von bis zu ±0,005 mm erreicht werden. Entscheidend ist, dass besonders enge Toleranzen funktional erforderlich sind.
Welche Oberflächen sind bei Zeichnungsteilen realistisch?
Bei zerspanten Oberflächen sind Rauheitswerte von Ra 0,8 bis 3,2 µm üblich. Durch Schleifen oder Läppen können auf ausgewählten Flächen Werte von Ra ≤ 0,1 µm erreicht werden. Kritische Funktions- und Dichtflächen sollten in der Zeichnung eindeutig gekennzeichnet sein.
Können Sondermetalle geschweißt oder gelötet werden?
Ja, Sondermetalle können mit angepassten Verfahren wie WIG- oder Laserschweißen sowie durch Vakuumlöten gefügt werden. Wichtig sind geeignete Schutzgas- oder Kammerbedingungen, eine kontrollierte Wärmeführung und eine auf den Werkstoff abgestimmte Nachreinigung.
Können Sie Materialnachweise bereitstellen?
Ja, für Zeichnungsteile können beispielsweise Abnahmeprüfzeugnisse nach EN 10204 3.1, PMI-Bescheinigungen und weitere Prüfberichte bereitgestellt werden. Der konkrete Prüfumfang wird entsprechend den vereinbarten Anforderungen festgelegt.
Was beeinflusst die Kosten von Zeichnungsteilen am stärksten?
Zu den wichtigsten Kostenfaktoren gehören das Material einschließlich des Verschnitts, die Bearbeitungszeit, notwendige Fügeprozesse, der Prüfumfang und die Losgröße. Ein besonders großer Optimierungshebel liegt häufig in einer fertigungsgerechten Konstruktion und einer funktionsgerechten Auslegung der Toleranzen.
Wie schnell können Prototypen gefertigt werden?
Die Fertigungszeit hängt von der Materialverfügbarkeit, der Bauteilkomplexität, den geforderten Toleranzen und dem Prüfumfang ab. Nach Prüfung Ihrer Zeichnung erhalten Sie eine realistische Einschätzung der möglichen Lieferzeit und des Fertigungsablaufs.
Unterstützen Sie bei der Auswahl des geeigneten Werkstoffs?
Ja, wir unterstützen Sie bei der Auswahl eines geeigneten Sondermetalls. Nennen Sie uns dazu das eingesetzte Medium, die Temperatur, die mechanischen Belastungen und relevante Normen. Auf dieser Grundlage können geeignete Werkstoffe und mögliche Alternativen mit ihren jeweiligen Vor- und Nachteilen bewertet werden.